


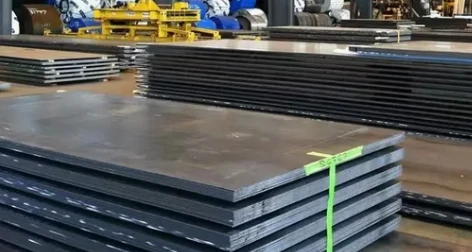
 A516 Grado 70è un tipo di piastra in acciaio per recipienti a pressione progettata per l'uso in condizioni di servizio a temperature moderate e inferiori. Fa parte della specifica ASTM A516, che riguarda gli acciai al carbonio-manganese-silicio adatti alla saldatura per fusione. Questo grado è noto per la sua buona tenacità e resistenza all'intaglio, che lo rendono adatto per applicazioni in cui il contenimento della pressione è fondamentale. Il materiale è comunemente utilizzato nella fabbricazione di caldaie, serbatoi di stoccaggio e recipienti a pressione che gestiscono liquidi o gas a varie pressioni operative. La sua composizione e il trattamento termico sono ottimizzati per fornire prestazioni affidabili e resistenza alla frattura fragile, anche in ambienti in cui possono verificarsi sbalzi di temperatura.
Snervamento/resistenza alla trazione
|
Metrico |
Imperiale |
|
|
Resistenza alla trazione, ultima |
482 – 620MPa |
70 – 90 ksi |
|
Resistenza alla trazione, snervamento |
262MPa |
38 ksi |
|
Allungamento |
17 |
17 |
Chimica dei materiali
|
C |
MN |
P |
SI |
S |
|
0.27 – 0.31% |
1 – 1.7% |
0.025% |
0.15 – 0.40% |
0.025% |
 elaborazione
1. Elaborazione iniziale
Taglio: elaborato principalmente utilizzando ossitaglio, taglio al plasma o laser. Per i componenti di precisione, il taglio a getto d'acqua viene utilizzato per evitare una zona termicamente alterata (ZTA).
Preparazione dei bordi: la smussatura (scanalature a V, a U o a X-) viene generalmente eseguita mediante fresatura o molatura per garantire la saldatura a completa-penetrazione per le giunture dei recipienti a pressione.
2. Trattamento termico
Questa è la fase più critica per raggiungere le proprietà meccaniche richieste dagli standard 2026:
Normalizzazione: obbligatoria per piastre con spessore > 1,5 pollici (38 mm). La piastra viene riscaldata a 1.650–1.750 gradi F (900–950 gradi) e raffreddata ad aria-per affinare la struttura dei grani e migliorare la tenacità alle basse-temperature.
Distensione dello stress (PWHT): il trattamento termico post-saldatura viene eseguito a circa 1.150 gradi F (620 gradi). Il tempo di immersione è solitamente di 1 ora per pollice di spessore per eliminare le tensioni residue della saldatura.
3. Formatura
Formatura a freddo: A516-70 presenta una buona formabilità. Tuttavia, a causa della sua elevata resistenza, richiede macchine di laminazione ad alta capacità per gusci cilindrici.
Formatura a caldo: se la deformazione supera il 5% di deformazione, il materiale viene spesso formato a caldo-al di sopra della sua temperatura critica. Se formata a caldo-, la piastra potrebbe richiedere una ri-normalizzazione per ripristinare la sua resistenza all'intaglio originale.
4. Saldatura
A516-70 è altamente saldabile ma richiede protocolli specifici:
Preriscaldamento: essenziale per sezioni spesse (solitamente 200 gradi F/95 gradi o superiore) per prevenire fessurazioni indotte dall'idrogeno-.
Metalli d'apporto: in genere utilizza E7018 (elettrodi a basso contenuto di idrogeno) per SMAW o ER70S-6 per processi GMAW/GTAW.
Controllo dell'idrogeno: le pratiche a basso-idrogeno devono essere rigorosamente mantenute durante tutto il processo di saldatura.
5. Test e ispezioni supplementari
Per garantire l'integrità della parte lavorata:
Test ad ultrasuoni (UT): eseguito secondo ASTM A435 o A578 per rilevare laminazioni o inclusioni interne.
Test di impatto Charpy V-Notch (CVN): condotto per verificare la tenacità a specifiche basse temperature (ad es. -50 gradi F).
Test HIC e SSC: per il "servizio acido" (petrolio e gas), sono richiesti test per la resistenza al cracking indotto da idrogeno e al cracking da stress da solfuri.

Applicazioni primarie
Energia e produzione di energia:Utilizzato per componenti critici come caldaie industriali, cilindri a vaporee gusci di reattori nuclearigrazie alla sua capacità di gestire alta pressione e calore.
Petrolio, gas e petrolchimico:Ampio utilizzo nei separatori, colonne di distillazione, reattorie scambiatori di calore.
Servizio acido:Le varianti appositamente testate (HIC/SSC) vengono utilizzate in ambienti umidi 𝐻2𝑆 per prevenire fessurazioni indotte dall'idrogeno-.
Conservazione a bassa-temperatura:Indispensabile per i serbatoi di stoccaggio criogenicie condutture artiche, poiché rimane duttile e resistente alla frattura fragile fino a -46 gradi (-50 gradi F).
Infrastrutture pesanti:Trovato nei ponti, edifici, vagoni cisterna ferroviarie attrezzature per l'edilizia-pesantidove l’integrità strutturale sotto carico è fondamentale.
Vantaggi principali
Resistenza ad alta resistenza:Vanta la resistenza più elevata tra i gradi A516, con un intervallo di trazione di 70–90 ksi (485–620 MPa).
Tenacità superiore:La sua struttura a grana fine- (tipicamente ottenuta tramite normalizzazione) fornisce un'eccellente resistenza agli urti, anche a temperature gelide.
Saldabilità eccellente:Il basso contenuto di carbonio consente saldature robuste e di alta-qualità utilizzando processi standard come SMAW, GMAW o SAW, che sono fondamentali per gli assiemi saldati ad alta-pressione.
Versatilità ambientale:In grado di operare in un ampio spettro termico da -46 gradi a 538 gradi (da -50 gradi F a 1000 gradi F).
Efficienza dei costi-:Essendo un acciaio al carbonio, offre un elevato rapporto prestazioni-costo-rispetto agli acciai legati più costosi per la maggior parte delle applicazioni di recipienti a pressione a-temperatura moderata.
Affidabilità comprovata:Aderisce al rigoroso codice ASME per caldaie e recipienti a pressione (BPVC)e NACEstandard, garantendo la conformità alla sicurezza globale.
Per ulteriori dettagli sui prodotti in acciaio GNEE, contattaci all'indirizzo beam@gneesteelgroup.com. Non vediamo l'ora di lavorare con te.
A516 Grado 70 è resistente alla corrosione-?
Ha una certa resistenza alla corrosione dell'atmosfera e dell'acqua dolce, ma non è resistente alla corrosione da parte di acidi forti, alcali forti e mezzi contenenti cloro. In condizioni di lavoro corrosive, è necessario adottare misure quali rivestimento, rivestimento o protezione catodica per migliorare la resistenza alla corrosione e prolungare la durata di servizio.
Qual è l'intervallo consueto delle specifiche di spessore delle piastre in acciaio A516 grado 70?
La specifica dello spessore comune è 6 mm-200 mm, la larghezza è generalmente 1500 mm-4000 mm e la lunghezza è 3000 mm-12000 mm. Le specifiche speciali possono essere personalizzate in base alle esigenze di produzione delle apparecchiature ed è necessaria una comunicazione anticipata con l'acciaieria.
Qual è il numero standard di esecuzione completo per A516 Grado 70?
Il numero di versione completo è ASTM A516/A516M-22, dove "A516" è il numero dello standard principale, "M" indica le unità metriche e "22" è l'anno dell'ultima versione. Questa norma specifica vari requisiti tecnici per il materiale.
L'A516 Grado 70 può essere utilizzato per produrre corpi cilindrici per caldaie?
Sì, perché ha una buona resistenza alle medie e basse temperature, tenacità e resistenza alla fatica, che soddisfa i requisiti dei fusti delle caldaie per i materiali portanti-pressione. Durante la produzione, sono necessari un controllo rigoroso della qualità della saldatura e test non-distruttivi per garantire un funzionamento sicuro.
Qual è il requisito di allungamento per A516 Grado 70?
L'allungamento (δ5) è maggiore o uguale al 21%. L'indice di allungamento riflette la capacità di deformazione plastica della lamiera d'acciaio. Un allungamento maggiore consente alla piastra di acciaio di essere meno incline alla frattura quando sollecitata e facilita la lavorazione e la formatura (come piegatura e stampaggio).
Quale elettrodo dovrebbe essere selezionato per la saldatura A516 Grado 70?
L'elettrodo comunemente utilizzato è l'E7018 (tipo a basso contenuto di idrogeno), che corrisponde alla resistenza e alla tenacità del metallo di base. Durante la saldatura, l'elettrodo deve essere asciugato (350-400 gradi, conservazione del calore per 1-2 ore) per evitare difetti di saldatura come porosità e crepe e garantire la qualità del giunto.
Quali sono le somiglianze e le differenze tra i materiali A516 Grado 70 e Q345R?
Entrambi sono piastre in acciaio per recipienti a pressione. Q345R è uno standard nazionale (GB/T 713) con un limite di snervamento di 345 MPa, superiore a quello del grado 70; quest'ultimo è uno standard americano con una migliore-resistenza alle basse temperature. Gli scenari applicabili e gli standard di esecuzione sono diversi e non possono essere sostituiti arbitrariamente.
Quali sono i requisiti di qualità della superficie per le piastre in acciaio A516 grado 70?
La superficie deve essere priva di difetti dannosi quali crepe, bolle, cicatrici e pieghe. Sono ammessi vaiolature e graffi minori e la profondità dei difetti non deve superare la metà della tolleranza dello spessore della piastra d'acciaio. L'ispezione deve essere effettuata mediante ispezione visiva o test non-distruttivi.
L'A516 Grado 70 può essere rinforzato mediante trattamento termico?
Può subire trattamenti termici quali normalizzazione e rinvenimento. La normalizzazione può affinare i grani e migliorare la tenacità, mentre la tempra può eliminare lo stress di saldatura. Tuttavia, questo materiale è acciaio al carbonio e l'effetto di rafforzamento della tempra è limitato, quindi generalmente il trattamento di tempra non viene adottato.
Quali sono i vantaggi dell'A516 Grado 70 nella produzione di serbatoi di stoccaggio del gas naturale?
I vantaggi sono una buona saldabilità, che facilita la saldatura e la formatura di grandi serbatoi di stoccaggio; eccellente tenacità alle medie e basse temperature, adatta alle condizioni di lavoro a bassa-temperatura dello stoccaggio del gas naturale; la resistenza soddisfa i requisiti di-resistenza alla pressione e il costo è relativamente inferiore a quello delle piastre in acciaio legato.